

自动化设备机架是整套非标设备的基础载体,机架的结构稳定性、加工精度、装配适配性,直接决定设备后续调试、长期运行的效果。很多自动化工程师、设备集成商在项目前期选型时,往往优先比价,忽略型材承重、截面、加工精度、配套兼容性等关键要素,等到机架加工完成、整机装配阶段,才发现框架晃动、孔位错位、配件无法匹配,不得不返工改结构,不仅拉长项目周期,还增加大量额外成本。
在传统方案里,设备机架大多采用碳钢焊接。碳钢机架优点是原材料单价低、重载性能强,但短板同样突出:焊接容易变形,焊接后需要打磨、喷漆,工期长;后期设备迭代、产线改造,很难修改结构;漆面磕碰后容易生锈,在电子、洁净车间还会产生锈屑污染产品。而工业铝型材模块化机架,采用T型槽 + 标准连接件拼装,无需焊接,阳极氧化表面耐腐蚀,拆装重组方便,刚好适配非标自动化行业项目多变、后期持续迭代的特点。
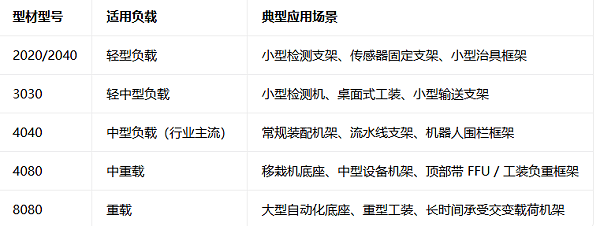
但铝型材规格繁多,欧标、国标并存,2020、3030、4040、4080、8080等系列,很多新手工程师不知道该如何匹配工况,盲目选大规格会增加成本,选小规格又会出现承重不足、长期形变。我们结合多年自动化配套经验,按负载和使用场景做选型划分:
除了型材截面,铝合金材质也是选型核心,市面上最常用的就是6063-T5和6061-T6。
6063-T5:挤压成型性好,表面阳极氧化效果细腻美观,成本适中,适合绝大多数普通机架、围栏、工作台,满足常规静态承重;
6061-T6:添加镁硅元素,经过热处理,抗拉强度、抗形变能力更强,适合长期承受震动、交变载荷、重载工装,缺点是挤压难度更高,氧化表面质感略差,价格高于6063-T5。
选型确定之后,加工环节是第二个容易踩坑的地方。很多采购只买裸型材,自己在车间简单切割,手工打孔攻丝,这类加工方式公差不可控,切面毛刺多,孔距偏差大,拼装之后缝隙不均匀,机架容易晃动。对于自动化设备机架,很多安装孔、定位孔、传感器安装位都有严格公差要求,必须采用CNC精加工,保证孔位同轴度、孔距精度。同时,机架配套件也不能忽视,角件、内置连接件、定位销、调节地脚、脚轮,都需要和型材槽宽匹配,槽口不匹配的配件,会出现连接松动,设备运行震动之后螺丝松脱。
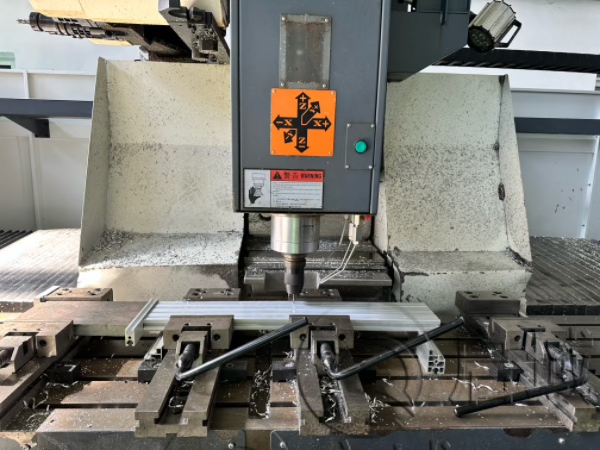
上海启域铝型材,自有30000㎡源头工厂,常备千吨现货库存,欧标、国标全系列型材现货充足,支持零切、小批量试样、大批量机架定制。我们整套标准化服务链路:下料→技术核对图纸→切割→打孔加工→仓配配件分拣→组装→质检→包装→发货。收到客户图纸后,技术团队先复核结构、评估承重,给出选型优化建议,避免客户图纸本身存在结构缺陷;加工完成之后,可提前预组装,检查拼接缝隙、孔位匹配度,确认无误再拆分包装发货,客户现场只需要简单拼装,大幅降低现场调试难度。我们也可以配套亚克力板、防静电板、钣金件,机架、护罩、配件一站式配齐,不用客户分开多家供应商采购对接。
自动化机架选型常见FAQ
Q1:4040铝型材可以做重载机架吗?
A1:4040适合中等静态负载,如果设备底座需要持续承载重物、频繁震动,优先升级4080或者8080型材,避免长期使用弯曲变形。
Q2:铝型材机架承重怎么估算?
A2:承重和型材壁厚、支撑跨距、立柱排布方式强相关,跨距越大,允许承重越低,建议直接提供图纸给技术做承重评估。
Q3:铝型材机架可以加脚轮移动吗?
A3:可以,重载场景需要选用加厚脚轮,同时在底部增加横向加固梁,防止移动时框架变形。
如果您有机架图纸,可以发给我们技术人员评估,免费提供选型方案与报价。